製造業では、不具合発生時の原因究明や影響範囲の特定、品質保証のために、製品や部品の製造・検査履歴を追跡できる状態にしておくことが重要です。
しかし、製造履歴や検査結果を紙やExcel、複数のシステムで個別に管理していると、
といった課題が発生することがあります。
こうした履歴情報を製品やロット、シリアル番号などにひも付け、必要なときに追跡できるようにする仕組みがトレーサビリティシステムです。
この記事では、トレーサビリティをシステムで実現する際の構成や管理情報、導入手順を中心に解説します。
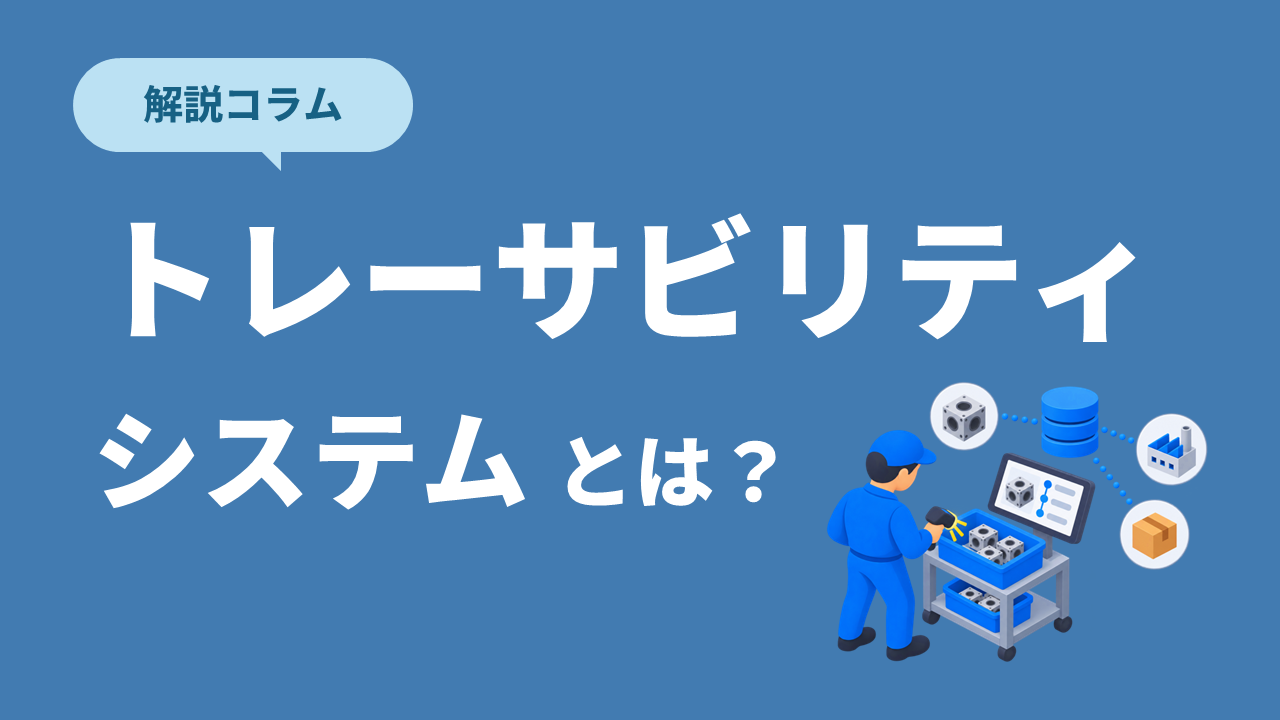
トレーサビリティシステムとは、製品や部品、原材料などに識別情報を割り当て、製造・検査・入出庫などの履歴をひも付けて記録し、必要なときに追跡できるようにする仕組みです。
例えば、製品のシリアル番号から、
といった情報を確認できるようにします。
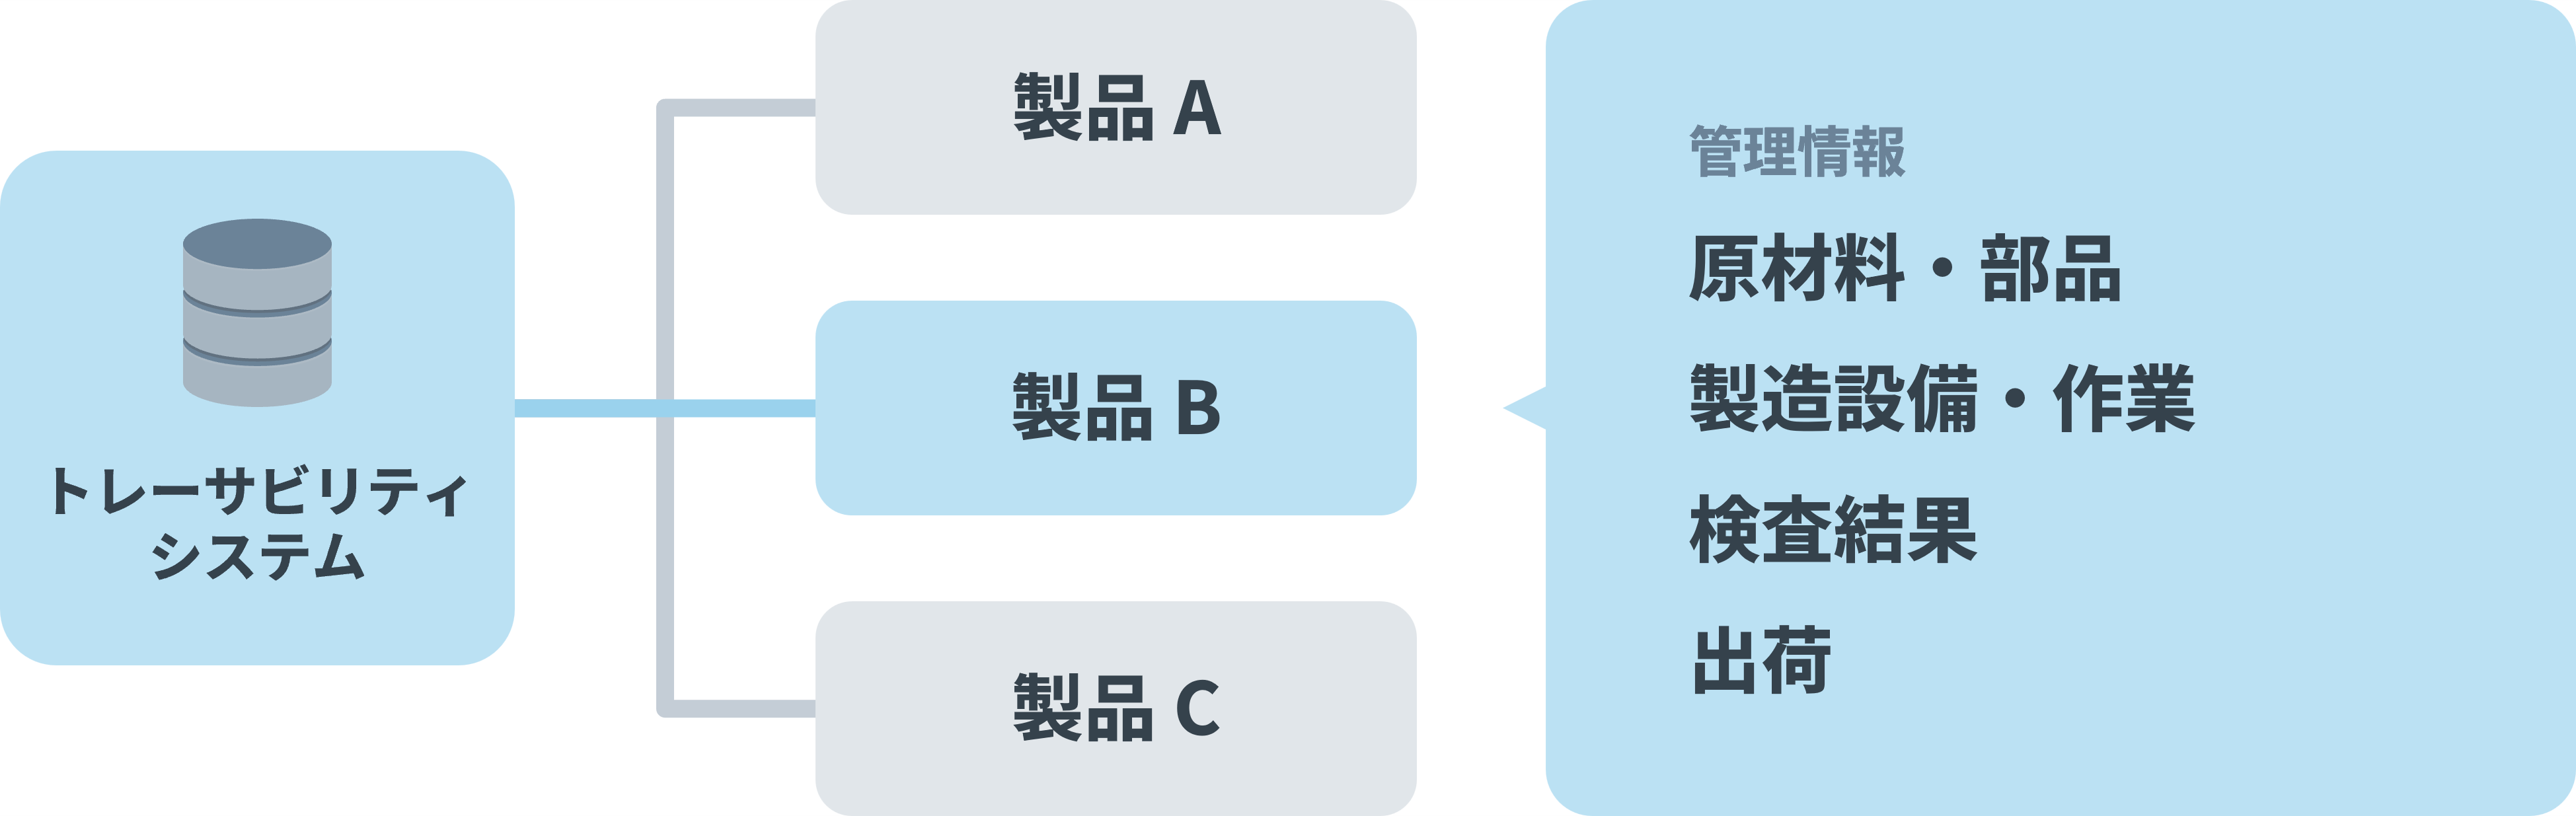
トレーサビリティシステムは、必ずしも一つの専用ソフトだけで構成されるわけではありません。
バーコードやRFIDなどの識別手段、読み取り機器、製造・検査・在庫を管理するシステムなどを組み合わせ、必要な情報をひも付けて管理するケースもあります。
トレーサビリティシステムでは、製品や部品を識別し、各工程で発生する情報をひも付けながら蓄積していきます。
基本的な流れは次の通りです。
まず、製品や部品、原材料などを識別できるようにします。
識別には、品番やロット番号、シリアル番号などの識別情報を使います。
必要に応じて、バーコード・QRコード・RFIDなどを活用し、識別情報を効率的に読み取れるようにします。
製造、組立、検査、入出庫など、追跡したい工程で情報を記録します。
記録する情報は、製造日時、作業者、使用設備、製造条件、検査結果など、目的や業務に合わせて選びます。
各工程で記録した情報を、製品やロット、シリアル番号などの識別情報とひも付けます。
例えば、完成品のシリアル番号と使用した部品のロット番号をひも付けておけば、不具合が発生した際に、どの部品が使用されていたかを確認できます。
記録した製造履歴や検査履歴をデータベースなどへ蓄積します。
複数のシステムを利用している場合は、それぞれのシステムが持つ情報を連携し、共通の識別番号をもとに履歴を確認できるようにすることもできます。
このように、手作業による転記をできるだけ減らす仕組みにしておくことで、入力ミスや転記漏れの防止につながります。
不具合調査や問い合わせ対応など、履歴を確認する必要が生じたときは、製品番号やロット番号などをもとに情報を検索します。
製品から履歴をさかのぼる「トレースバック」と、特定の材料・部品から使用先を追う「トレースフォワード」の両方向で確認できるようにしておくことで、原因調査や影響範囲の特定を行いやすくなります。
トレーサビリティシステムに必要な機器やシステムは、追跡する対象や工程によって異なります。
代表的な構成要素には、次のようなものがあります。
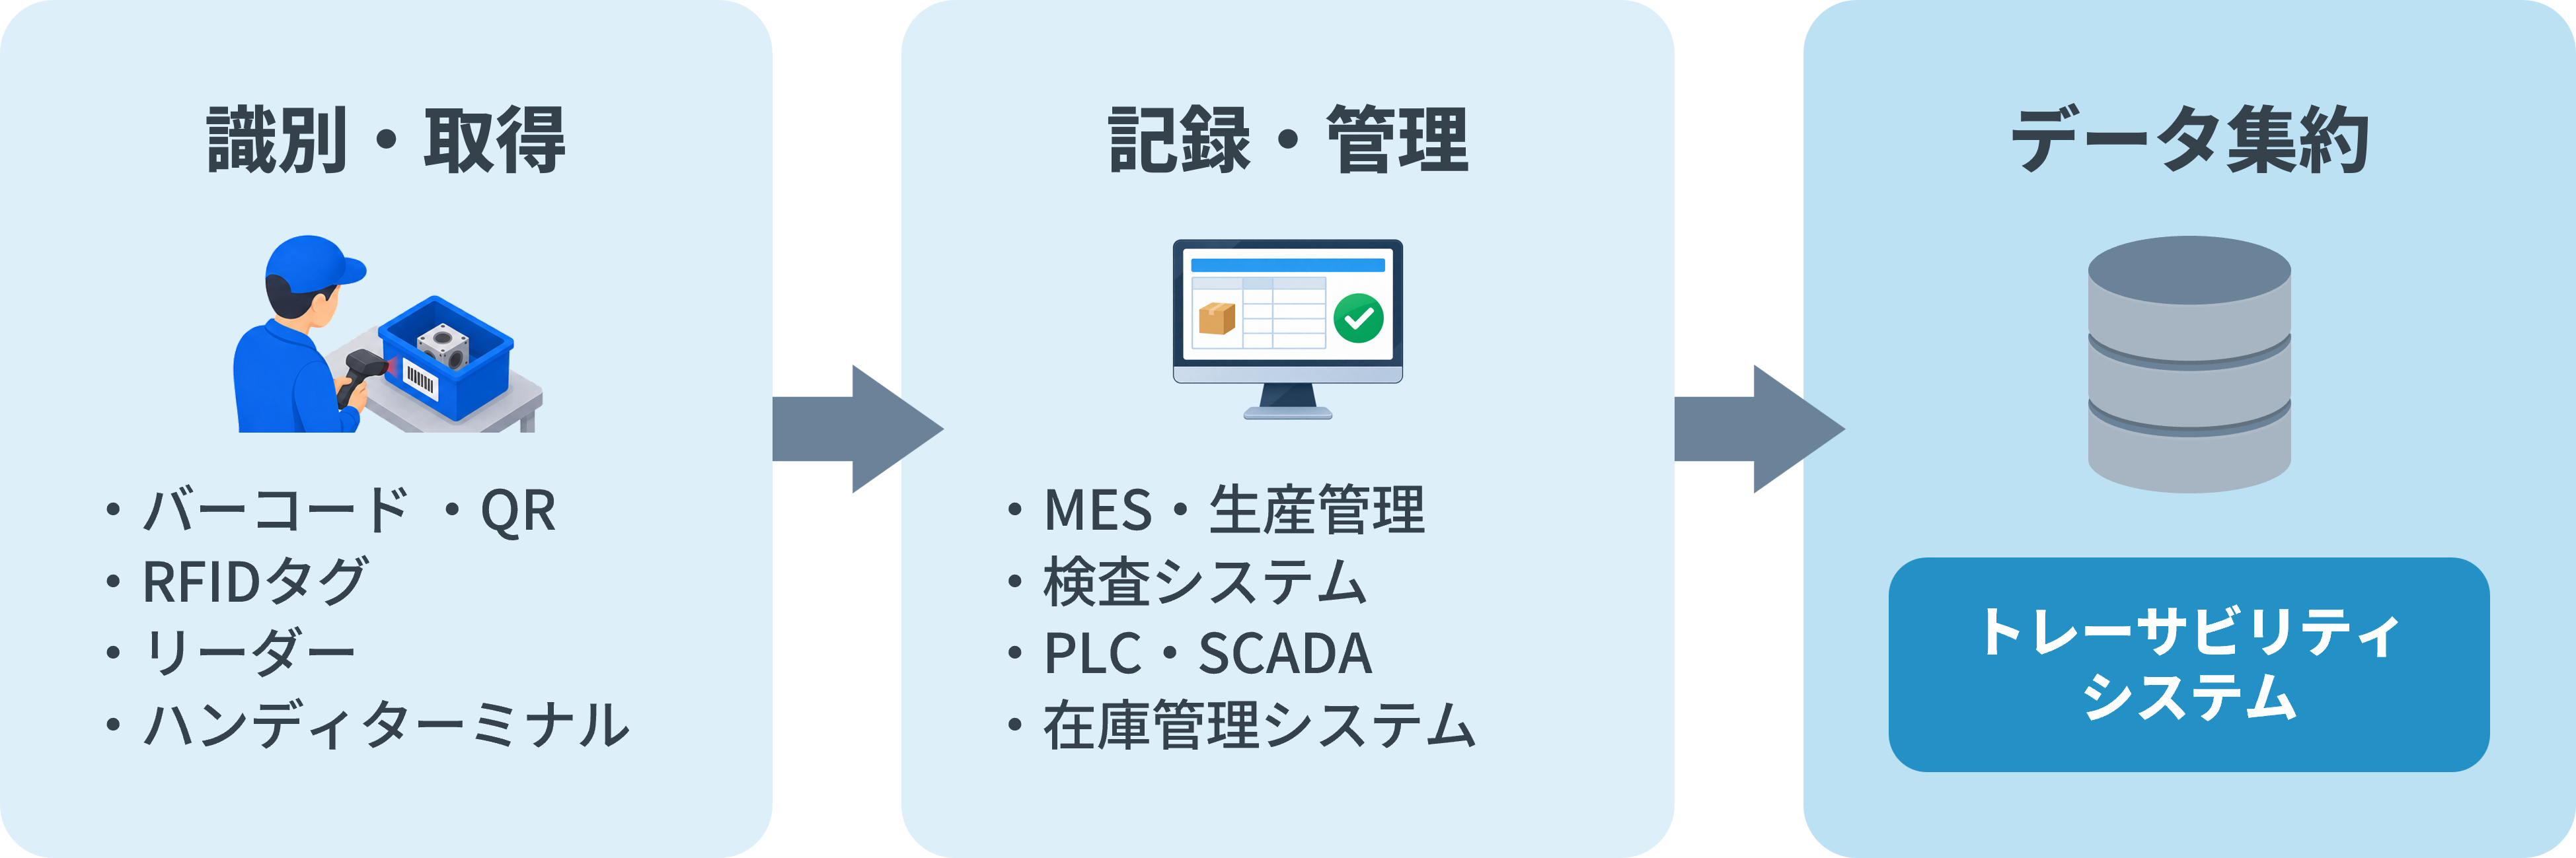
| 構成要素 | 主な役割 |
|---|---|
| バーコード QRコード RFID |
製品や部品、原材料などを識別します。 |
| バーコードリーダー ハンディターミナル RFIDリーダー |
製品や部品に付けられた識別情報を読み取ります。 |
| MES 生産管理システム |
製造実績や工程、作業内容などを管理します。 |
| 検査システム | 測定値や検査結果、合否判定などを管理します。 |
| PLC | 設備制御、センサ値・運転状態などを取得します。 |
| SCADA | 情報の収集・監視・見える化・履歴保存を行います。 |
| 在庫管理 倉庫管理システム |
入庫・出庫・在庫移動・保管場所などの履歴を管理します。 |
| データベース 連携基盤 |
各工程やシステムから収集した情報を保存し、 製品やロットなどの単位でひも付けます。 |
※ 構成例です。すべての機器・システムが必要になるわけではありません
※ 管理する工程や情報、既存システムによって構成は異なります
例えば、製造工程だけを追跡する場合と、原材料の入庫から製造・検査・出荷まで一連の履歴を管理する場合では、必要なシステムや連携範囲が変わってきます。
新しいシステムをすべて導入するのではなく、現在使用している生産管理システムや検査システムなどを活用しながら、足りない部分を追加・連携するケースもあります。
トレーサビリティシステムでは、追跡する目的に合わせて必要な情報を管理します。
製造業では、例えば次のような情報が対象になります。
| 情報 | 例 |
|---|---|
| 識別情報 | 品番、製造番号、ロット番号、シリアル番号 |
| 材料・部品情報 | 使用した原材料、部品、仕入先、材料ロット |
| 製造情報 | 製造日時、工程、作業者、使用設備 |
| 製造条件 | 設備設定値、温度、圧力など |
| 検査情報 | 検査項目、測定値、判定結果、検査日時 |
| 在庫・物流情報 | 入出庫日時、保管場所、在庫移動履歴 |
| 出荷情報 | 出荷日時、出荷数量、出荷先 |
ただし、追跡できる情報は多ければよいというわけではありません。
情報が増えるほど、入力や読み取り、システム連携の負担も大きくなります。
「不具合発生時に何を確認したいのか」「どこまで影響範囲を特定したいのか」から逆算し、必要な情報を決めておくことが大切です。
製品の製造履歴や検査履歴がひも付いていれば、不具合が発生した際に、使用した部品や設備、製造条件、検査結果などを確認しやすくなります。
紙や複数のExcelファイルから情報を探して照合する作業を減らし、原因調査を効率化できます。
特定の材料や部品に問題が見つかった場合、そのロットを使用した製品を追跡できれば、確認が必要な製品の範囲を絞り込みやすくなります。
また、製品側から使用した部品や材料をさかのぼって確認できるようにしておくことで、不具合発生時の原因調査にも役立ちます。
バーコードやRFID、設備・検査機器との連携によって情報を取得できれば、紙への記録やExcelへの転記を減らせます。
また、必要な情報をシステムから検索できるため、過去の製造履歴や検査結果を探す作業の効率化にもつながります。
製造条件や検査結果などを製品とひも付けて管理することで、いつ・どのように製造・検査されたかを確認できます。
顧客からの問い合わせや社内での品質確認など、履歴の提示が必要になった際にも情報を探しやすくなります。
トレーサビリティシステムを導入する際は、最初からすべての工程・情報をシステム化するのではなく、何を追跡する必要があるのかを整理することがポイントです。
導入までのおおまかな流れを見ていきましょう。
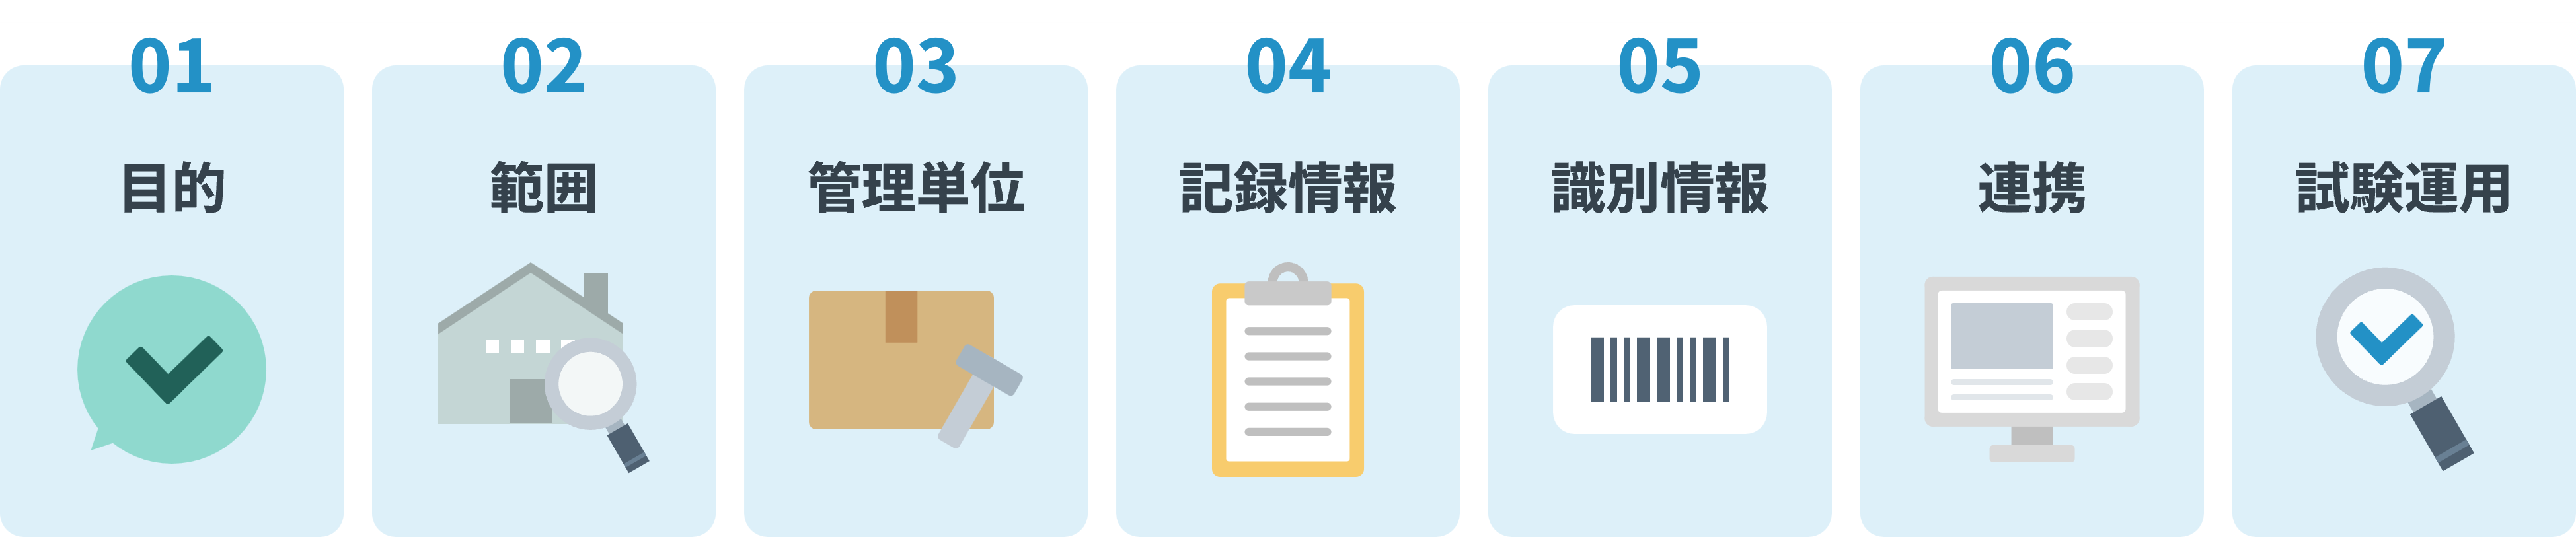
まず、「何のために履歴を追跡したいのか」を明確にします。
例えば、不具合原因の調査を効率化したい、使用部品から対象製品を特定したい、紙の製造記録をデジタル化したいなど、目的によって必要な情報やシステム構成は変わります。
原材料の受け入れから出荷までをすべて管理するのか、製造・検査工程だけを対象にするのかなど、追跡する範囲を決めます。
工程が多い場合は、特に履歴管理が必要な製品や工程から対象を絞って始める方法もあります。
製品をロット単位で管理するのか、1個ずつシリアル番号で管理するのかを決めます。
管理単位を細かくするほど詳細な追跡ができますが、識別や記録に必要な作業も増えるため、製品特性や必要な追跡レベルに合わせることが重要です。
各工程で何を記録するか、どのタイミングで情報を取得するかを整理します。
製造開始時、工程完了時、検査時、入出庫時など、情報を記録するタイミングが担当者によって異なると、履歴が欠けたり重複したりする原因になります。
管理番号をどのように製品へ付与し、どのように読み取るかを決めます。
バーコード・QRコード・RFIDなど、それぞれ読み取り方法や導入コスト、利用環境が異なるため、対象物や作業方法に合わせて選定します。
生産管理システム、MES、検査システム、在庫管理システムなど、現在使用しているシステムに必要な情報がすでに存在している場合もあります。
新たに同じ情報を入力するのではなく、既存データを利用できないか確認し、どのシステムからどの情報を取得するのかを整理します。
設備や計測機器から自動的にデータを取得したい場合は、通信方法や取得できる情報についても確認が必要です。
システム構成や運用方法が決まったら、特定の製品や工程など対象を絞って試験運用します。
実際に運用することで、読み取り作業が負担になっていないか、必要な履歴を検索できるか、記録漏れが発生しないかなどを確認できます。
問題点を調整しながら、必要に応じて対象範囲を広げていきます。
トレーサビリティのために入力作業が増え、業務負担が大きくなってしまうと、運用が定着しにくくなります。
バーコードなどを使った読み取りや、設備・検査機器との連携による自動取得など、現在の業務に組み込みやすい方法を検討します。
バーコードを読み取れない、ネットワークに接続できない、設備からデータを取得できないなど、通常どおり登録できない場合も想定しておく必要があります。
再読み取りや一時的な記録方法、復旧後の登録手順など、例外時の運用も事前に決めておくと安心です。
製造履歴や検査結果をどのくらいの期間保存するのか、誰が閲覧・変更できるのかも整理しておきます。
管理するデータ量や社内ルール、顧客との取り決めなどを踏まえ、必要な保存期間やアクセス権限、バックアップ方法を検討します。
在庫・図面・設備・生産情報の管理、CAD自動作図、RFID活用、既存システムとの連携など、製造現場の課題に合わせたシステム開発に対応しています。
トレーサビリティシステムは、製品や部品、原材料などを識別し、製造・検査・入出庫などの履歴をひも付けて追跡できるようにする仕組みです。
一つの専用システムだけで実現するとは限らず、バーコードやRFID、製造・検査・在庫管理システム、設備などを組み合わせて構築する場合もあります。
導入する際は、最初から多くの情報を収集するのではなく、まず「何を追跡したいのか」「どの範囲まで追跡する必要があるのか」を整理することが重要です。
現在使用しているシステムや設備も確認しながら、自社の製品や業務に合った管理方法を検討しましょう。
製品カタログやサービス紹介資料、事例ペーパーなどをご用意しています。現場の課題解決に向けたお役立ち情報を無料でダウンロードしていただけます。
製品やシステム開発に関するご相談を承っております。商談・デモ・貸出評価のご依頼にも対応しています。現場のお困りごともお気軽にお問い合わせください。