製造業では、完成した製品だけでなく、製造工程の途中でも品質を確認するための検査が行われています。
このように、製造工程の途中で行う検査を「工程内検査」といいます。
工程内検査は、不良品が後工程へ流れることを防ぎ、手直しや廃棄によるロスを抑えるために重要な役割を担っています。
この記事では、工程内検査の目的や主な検査項目・方法、受入検査・最終検査との違い、適切に実施するためのポイントについてわかりやすく解説します。
工程内検査とは、製品や部品の製造工程の途中で、定められた品質基準を満たしているか確認する検査です。
例えば、部品の加工後に寸法が規格内に収まっているか、組立途中で部品が正しく取り付けられているかを確認します。
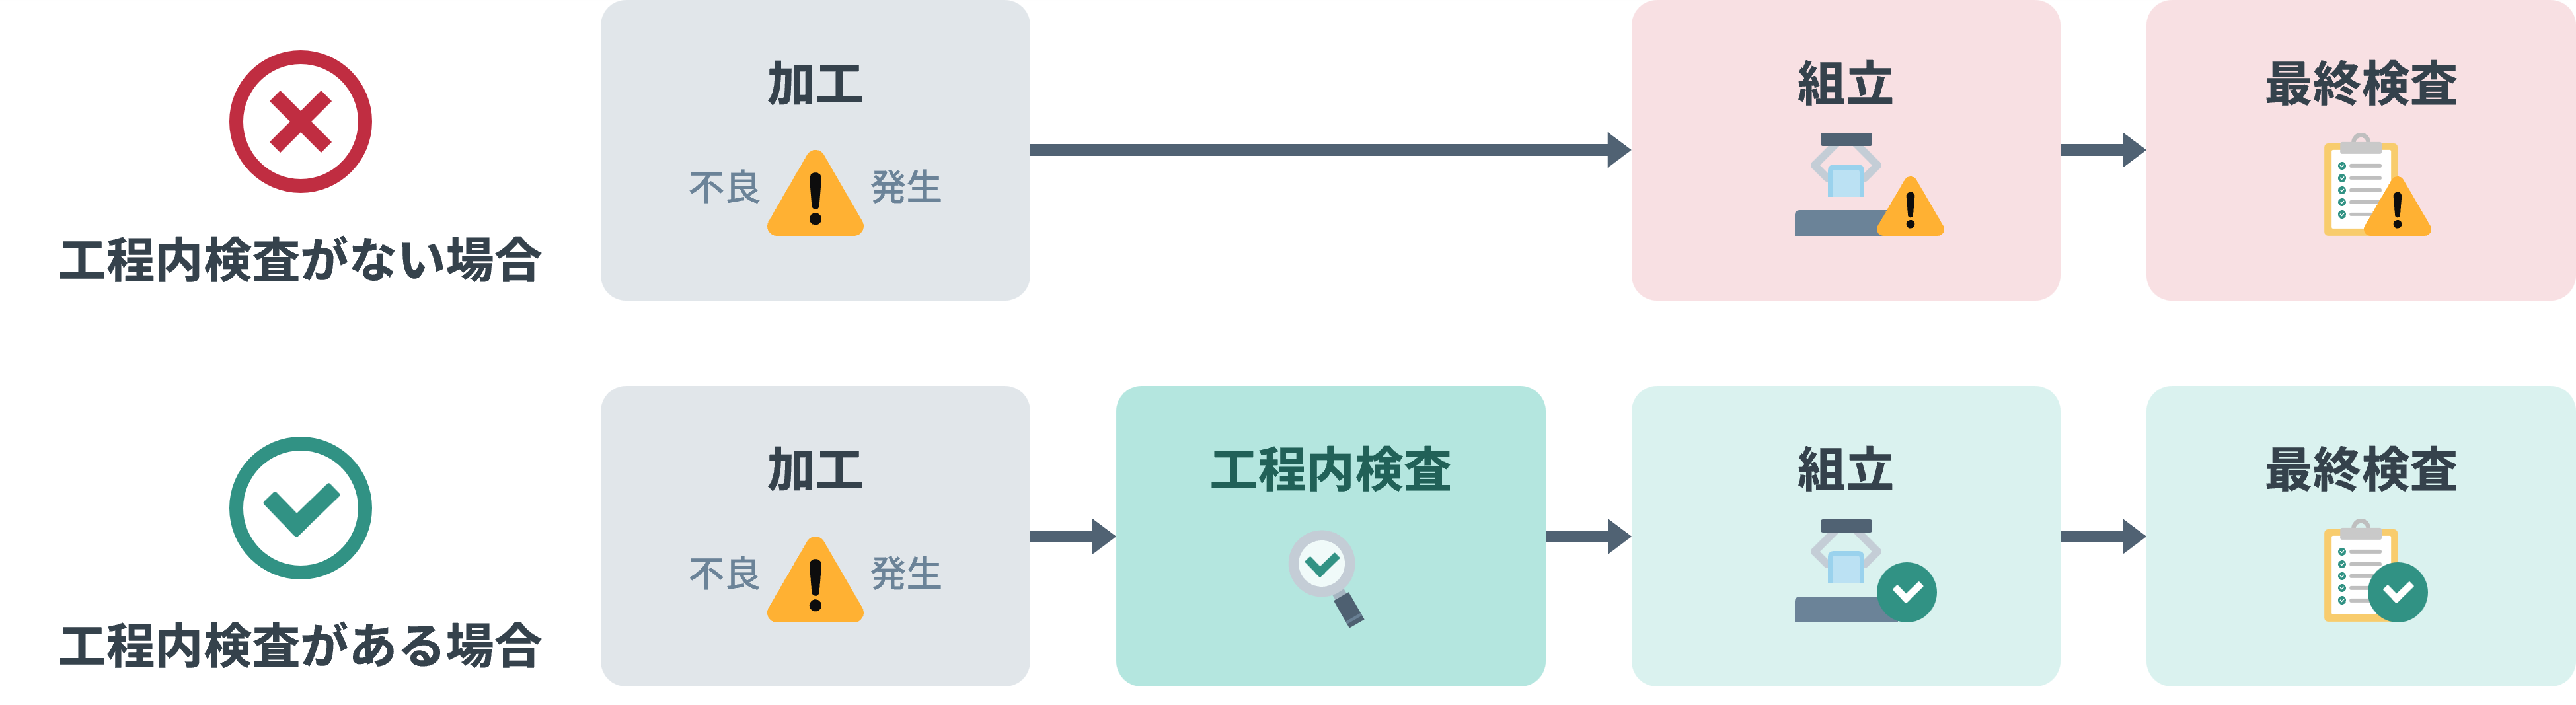
完成後の検査だけでは、不良が見つかった時点ですでに複数の工程を通過している可能性があります。
工程内検査によって製造途中で異常を発見できれば、後工程への影響を抑え、早い段階で対応できるというメリットがあります。
工程内検査を行う場所やタイミングは、製品の特性や製造工程によって異なります。
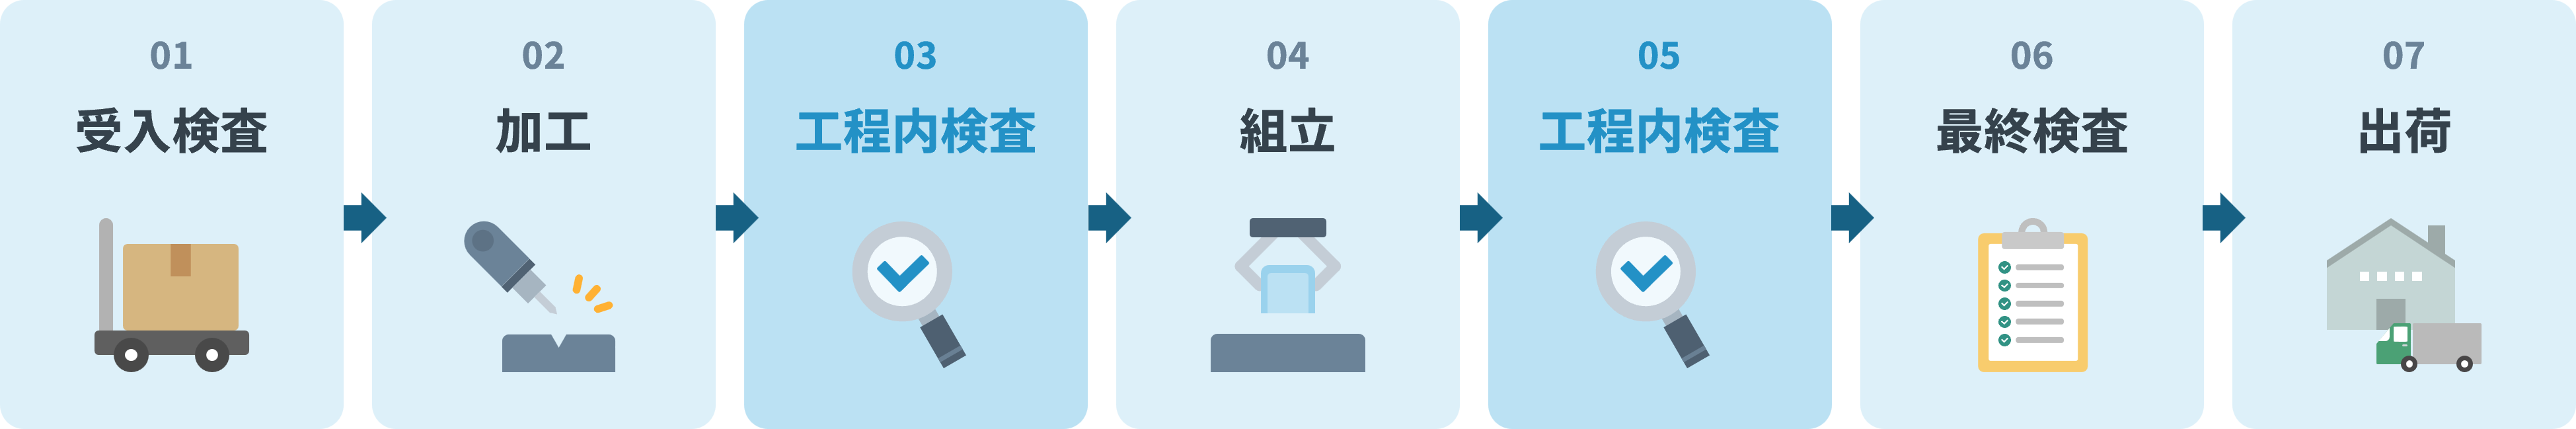
工程内検査の主な目的は、不良品の後工程への流出を防ぎ、製品の品質を確保することです。
具体的には、次のような役割があります。
加工や組立の途中で不良を発見することで、品質基準を満たしていない部品や製品が、そのまま次の工程へ進むことを防ぎます。
例えば、寸法が規格から外れた部品を組み立てる前に発見できれば、不良品を使用した組立作業や、その後の手直しを防ぐことにつながります。
不良の発見が遅れるほど、すでに行った加工や組立のやり直しや、製品の廃棄の可能性が高まります。
工程内検査で早期に不良を発見することで、手直しにかかる作業時間や材料の無駄を抑えられます。
工程ごとに検査を行うことで、どの段階で異常が発生したのかを絞り込みやすくなります。
例えば、加工後の寸法検査で異常が見つかれば、加工条件や工具の状態などを確認し、原因の調査につなげられます。検査結果をもとに製造条件や作業方法を見直すことで、同じ不良の再発防止にも役立ちます。
製造業では、工程内検査のほかにも、受入検査や最終検査などが行われています。
それぞれ検査するタイミングや目的が異なります。
| 検査の種類 | 実施するタイミング | 主な目的 |
|---|---|---|
| 受入検査 | 原材料や部品などを 受け入れるとき |
受け入れた材料や部品が 要求された品質基準を満たしているか確認する |
| 工程内検査 | 製造工程の途中 | 製造途中の品質を確認し、 不良品の後工程への流出を防ぐ |
| 最終検査 | 製品の製造・組立が 完了した段階 |
完成した製品が 要求された品質基準を満たしているか確認する |
例えば、金属部品を製造する場合、受入検査では材料の状態を確認し、工程内検査では加工後の寸法や外観を確認します。最終検査では、完成した部品が図面や仕様書の要求を満たしているか確認します。
工程内検査では、製品や部品の特性に応じて、外観・寸法・動作などを確認します。
主な検査項目と方法は次のとおりです。
| 検査項目 | 確認する内容 | 検査方法の例 |
|---|---|---|
| 外観検査 | 傷、汚れ、変形、欠けなどの有無 | 目視、カメラによる画像検査 |
| 寸法検査 | 長さ、幅、厚み、穴径などが規格内か | ノギス、マイクロメータ、測定機 |
| 機能・動作検査 | 部品や装置が要求どおりに動作するか | 動作確認、通電試験など |
| 組立状態の確認 | 部品の取り付け位置、向き、締結状態など | 目視、治具、トルク測定など |
また、検査する数量によって、すべての対象を確認する「全数検査」と、一部を取り出して確認する「抜き取り検査」があります。抜き取り検査は、ロットの合否判定や工程の品質状態の確認などに用いられます。
どちらの方法を採用するかは、不良発生時の影響や品質要求、製造工程の特性などを考慮して決めます。
特に、後工程で確認できなくなる項目や、不良による影響が大きい項目については、検査するタイミングや方法を慎重に検討する必要があります。
工程内検査を実施する際は、検査項目を決めるだけでなく、誰が検査しても一定の基準で判断できる仕組みを整えることが重要です。
図面や仕様書、製造工程で求められる品質をもとに、検査項目と合否基準を決めます。
例えば、寸法検査では基準寸法と許容公差を明確にし、外観検査では傷や汚れなどの許容範囲を定めます。
判定基準が統一されることで、担当者による判断のばらつきを抑えることにもつながります。
どの工程の、どの時点で検査を行うかを明確にします。
例えば、加工後の寸法確認や組立前の部品確認に加え、設備の立ち上げ時や段取り替え後など、製造条件が変わるタイミングも考えられます。
製品の特性や不良が発生しやすい場面を踏まえ、異常を早期に発見できるタイミングを設定します。
検査結果を記録しておくことで、製造途中の品質状態を後から確認できます。
検査日時、対象製品、検査者、測定値、判定結果などを必要に応じて記録し、製造ロットや工程と関連付けて管理すれば、不良が発生した際の原因調査にも役立ちます。
記録には紙やExcel、システムなどを利用できますが、必要な情報を正確に残し、確認できる状態にしておくことが大切です。
検査で不良が見つかった場合に、どのように対応するかを事前に決めておきます。
例えば、不良品を良品と区別して管理する、対象ロットを確認する、必要に応じて製造を停止するなどの対応があります。
また、不良品を取り除くだけでなく、発生原因を調査し、加工条件や作業手順の見直しにつなげることも必要です。
工程内検査では、検査対象や項目が増えると、測定や記録、判定にかかる作業負担も大きくなります。
検査の効率化には、検査手順の標準化や重複作業の見直しに加え、測定データの自動取得、合否判定の自動化、検査結果のデジタル管理などの方法があります。
ただし、検査項目を単純に減らしたり、検査時間の短縮だけを優先したりすると、必要な品質確認が不十分になる可能性があります。
品質を確保するために必要な検査を維持しながら、改善策を検討していくのがポイントです。
工程内検査とは、製造工程の途中で製品や部品の品質を確認する検査です。
不良品が後工程へ流れることを防ぎ、手直しや廃棄によるロスを減らすほか、不良の原因を早期に発見する役割があります。
適切に実施するためには、検査項目や合否基準、実施するタイミングを明確にし、検査結果の記録や不良発生時の対応方法を定めておくことが重要です。
また、検査によって発見した不良を製造工程の改善につなげることで、不良の再発防止や品質の安定化にも役立ちます。
製品カタログやサービス紹介資料、事例ペーパーなどをご用意しています。現場の課題解決に向けたお役立ち情報を無料でダウンロードしていただけます。
製品やシステム開発に関するご相談を承っております。商談・デモ・貸出評価のご依頼にも対応しています。現場のお困りごともお気軽にお問い合わせください。