製造業の棚卸では、原材料や部品だけでなく、加工途中の仕掛品や完成品など、さまざまな在庫の数量・状態を確認する必要があります。
しかし、工場では在庫が倉庫や製造ライン、工程間の仮置き場などに分散し、生産に伴って移動するため、正確な数量を把握するのは簡単ではありません。
こうした課題を改善するには、棚卸当日の作業だけでなく、日常の保管方法や在庫移動の記録を見直すことが重要です。
この記事では、製造業の棚卸が難しい理由、工場でよくある課題とその原因、棚卸を効率化する具体的な方法を解説します。
製造業の棚卸では、管理する在庫の種類が多いことに加え、保管場所の分散や製造工程での移動が作業を複雑にします。
工場には原材料や部品のほか、加工途中の仕掛品、完成した製品など、状態の異なる在庫があります。
対象によって数量の単位や確認すべき情報が違うため、棚卸の管理方法を揃える必要があります。
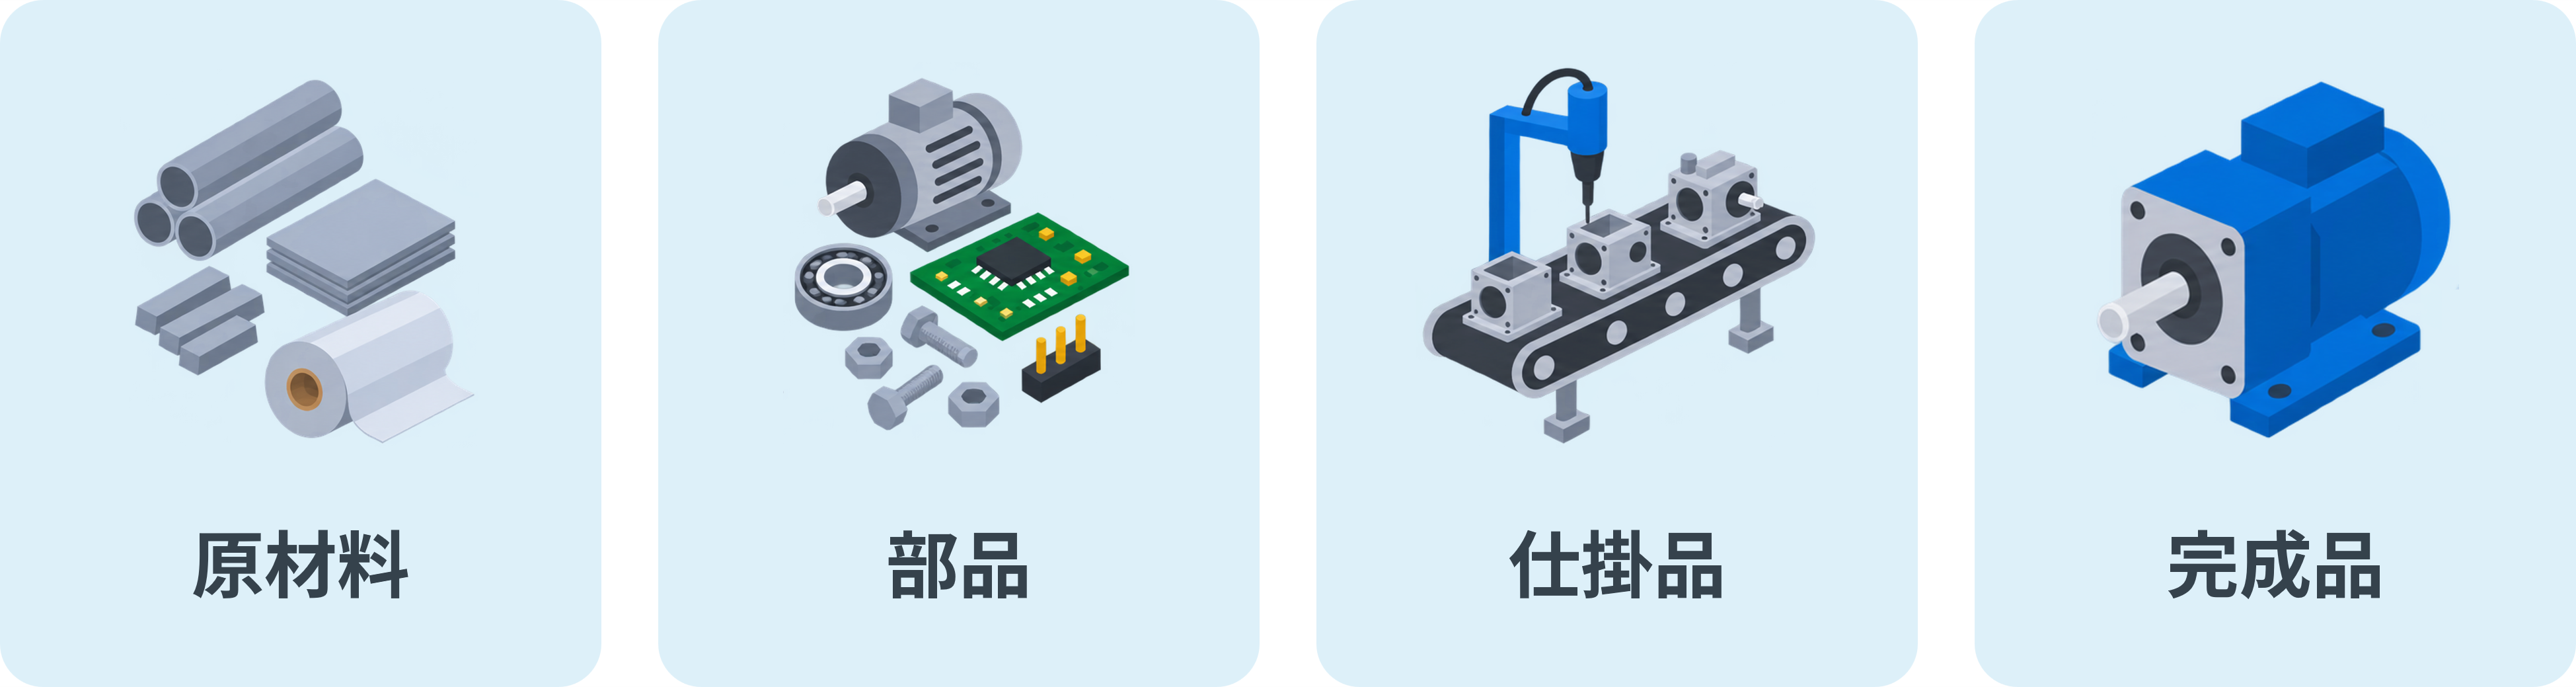
| 在庫の種類 | 確認する情報の例 |
|---|---|
| 原材料 | 材質、品目、数量・重量、ロット、保管場所 |
| 部品 | 品番、規格、数量、保管場所 |
| 仕掛品 | 品番、数量、加工状態、工程、所在 |
| 完成品 | 品番、数量、ロット、良品・不良品の区分 |
※管理項目は製品や生産方式によって異なります。
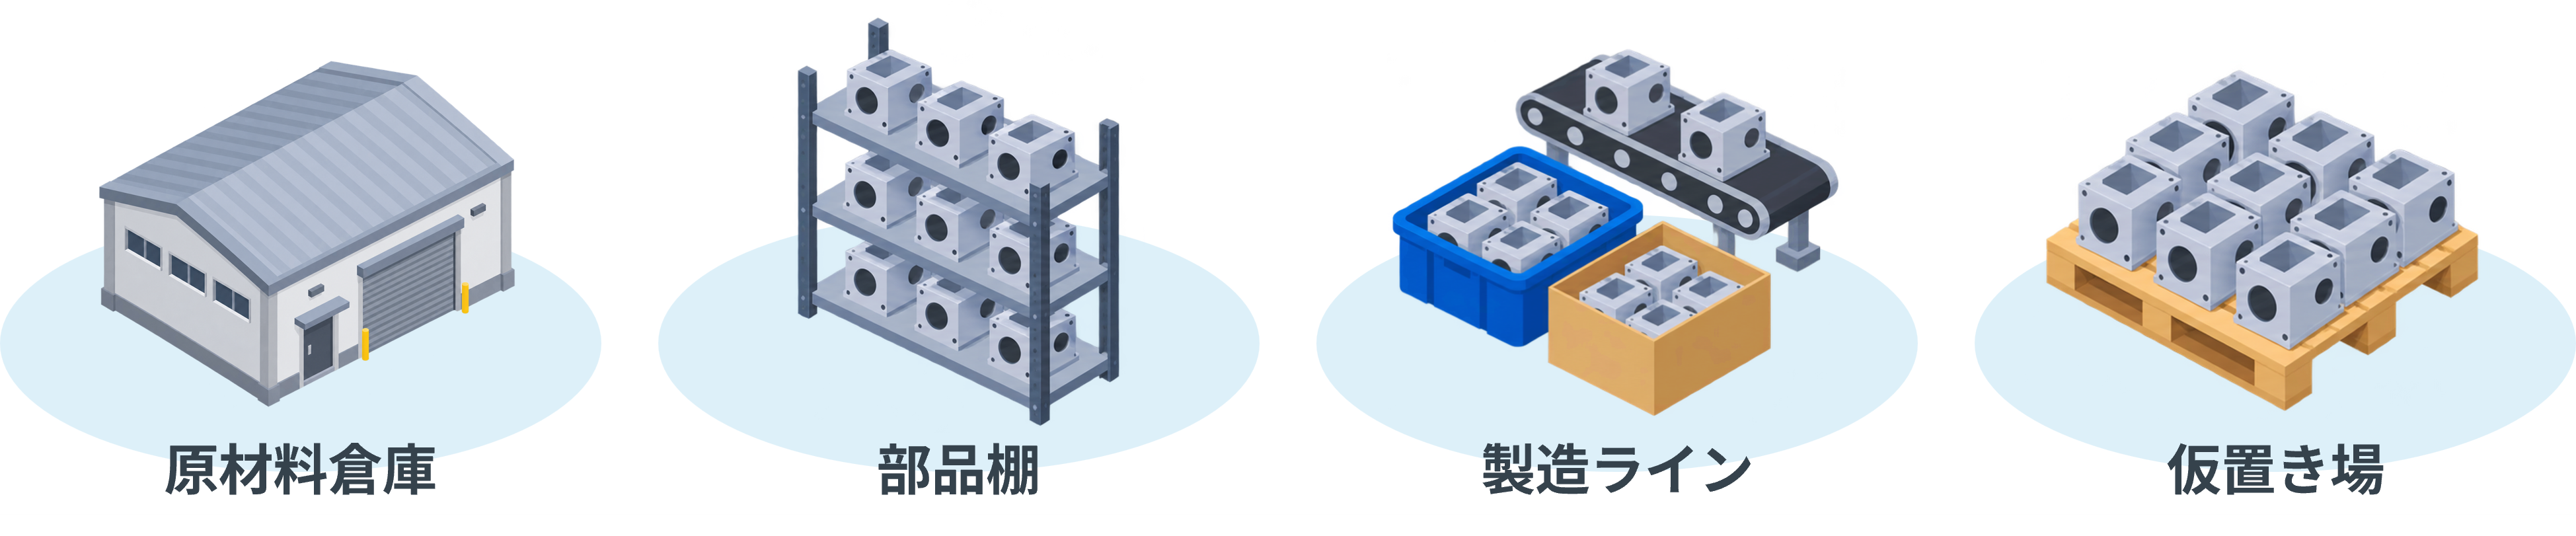
同じ品番の部品でも、原材料倉庫、部品棚、製造ライン、工程間の仮置き場など、複数の場所に保管されることがあります。保管場所や仮置きのルールが曖昧だと、在庫を探す時間が増えるだけでなく、数え漏れや二重計上につながります。
工場では部品の払出し、加工、工程間移動、完成品の入庫などによって、在庫の数量や状態が変わります。
特に棚卸中も生産を続ける場合、いつの時点の在庫を数えるかを明確にする必要があります。
現物を数えた時刻と帳簿在庫の基準時点が異なると、実際には記録上の時間差であるものを在庫差異として扱ってしまう可能性があります。
計数時点と基準時点が異なる場合は、その間の入出庫・工程間移動を記録し、同じ時点の数量に補正して照合する必要があります。
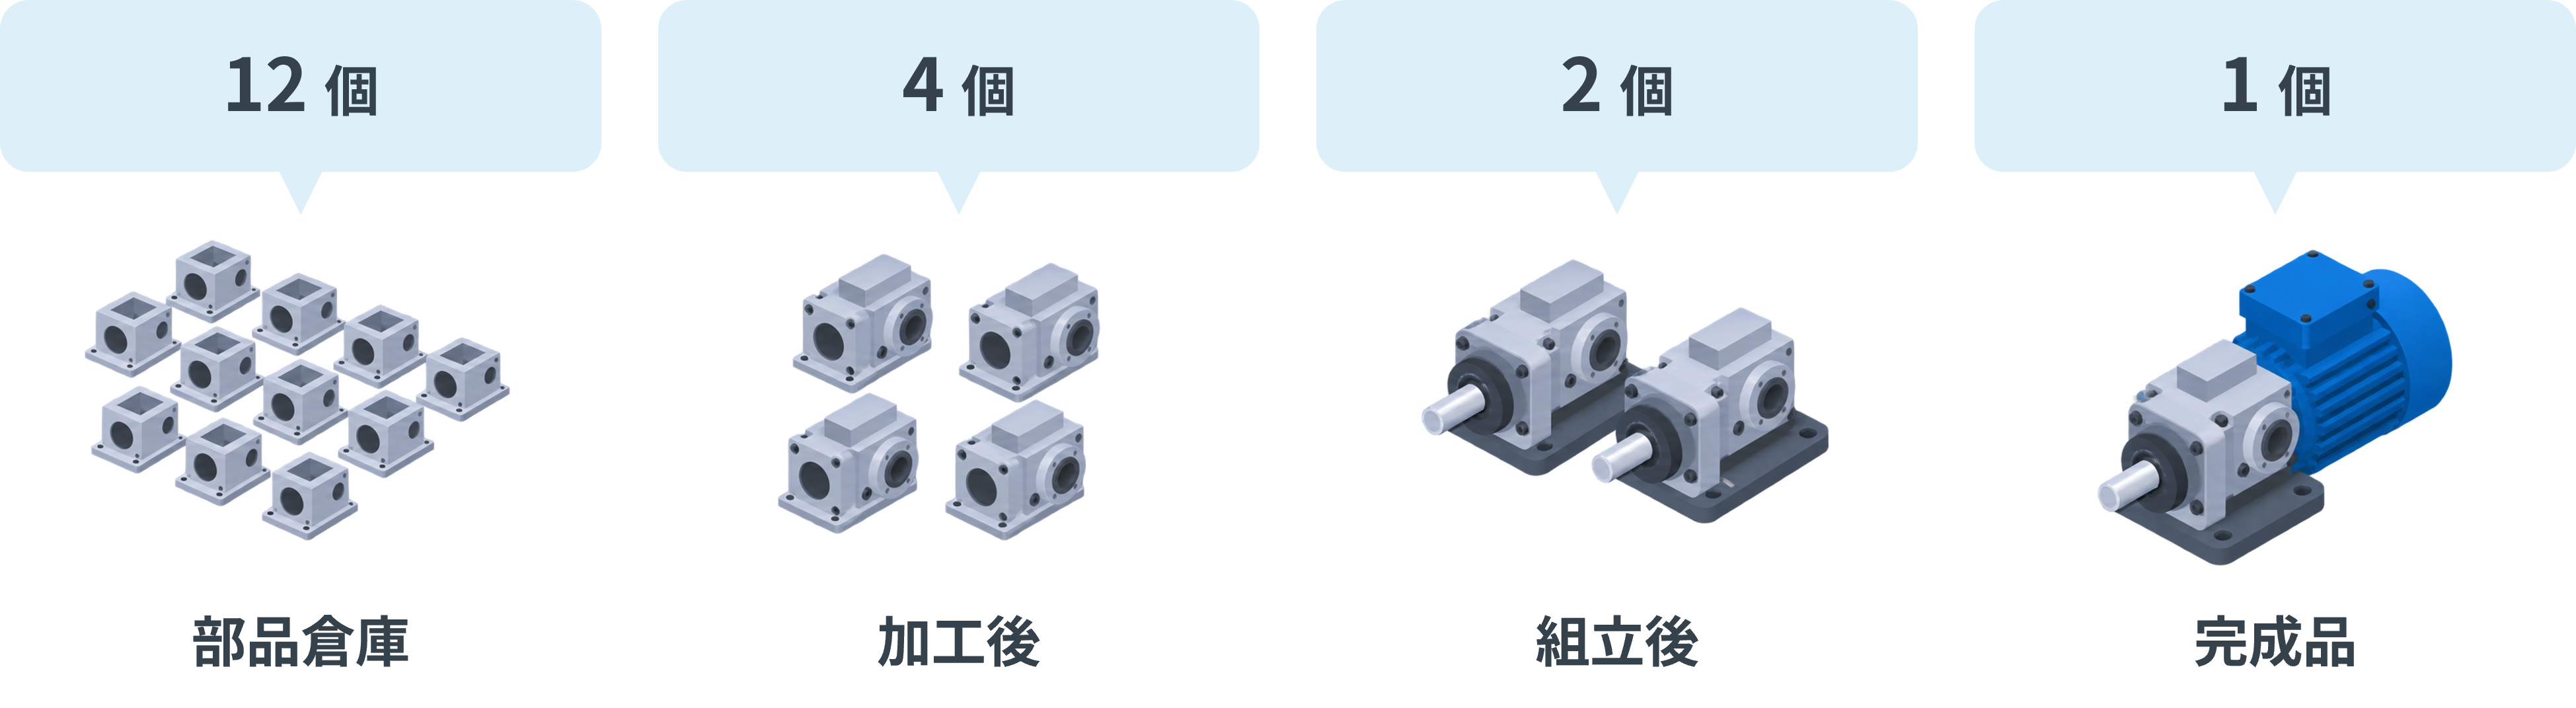
例えば、複数の部品を組み合わせて製品をつくる場合、工程が進むにつれて管理する品目や数量が変わることがあります。
棚卸の負担や在庫差異は、数える作業そのものだけでなく、普段の在庫管理に原因がある場合もあります。
| 課題 | 主な原因 | 改善の方向性 |
|---|---|---|
| 在庫を探す時間が長い | 保管場所が決まっていない 仮置き品の所在が不明 |
置き場所の整理 ロケーション管理 |
| 数え漏れ・二重計上 | 棚卸範囲や担当区分が曖昧 同じ品目が複数の場所にある |
対象範囲と作業順序の統一 |
| 仕掛品の数量が合わない | 工程間移動や加工状態の記録が不足 | 工程ごとの管理区分 移動記録の整備 |
| 集計・差異調査に時間がかかる | 紙からの転記 履歴の分散 |
記録方法の見直し データの一元管理 |
仕掛品は、部品や材料が加工途中にある状態です。
同じ品番でも、どの工程にあるかによって管理上の区分が変わる場合があります。
例えば、倉庫から部品100個を製造工程へ払い出し、そのうち60個の加工が完了し、残り40個は未加工のまま工程内に仮置きされているとします。
このとき、倉庫からの払出しだけを記録し、工程内での移動や加工実績を記録していなければ、加工済み60個と未加工40個の所在・状態を正確に把握できません。
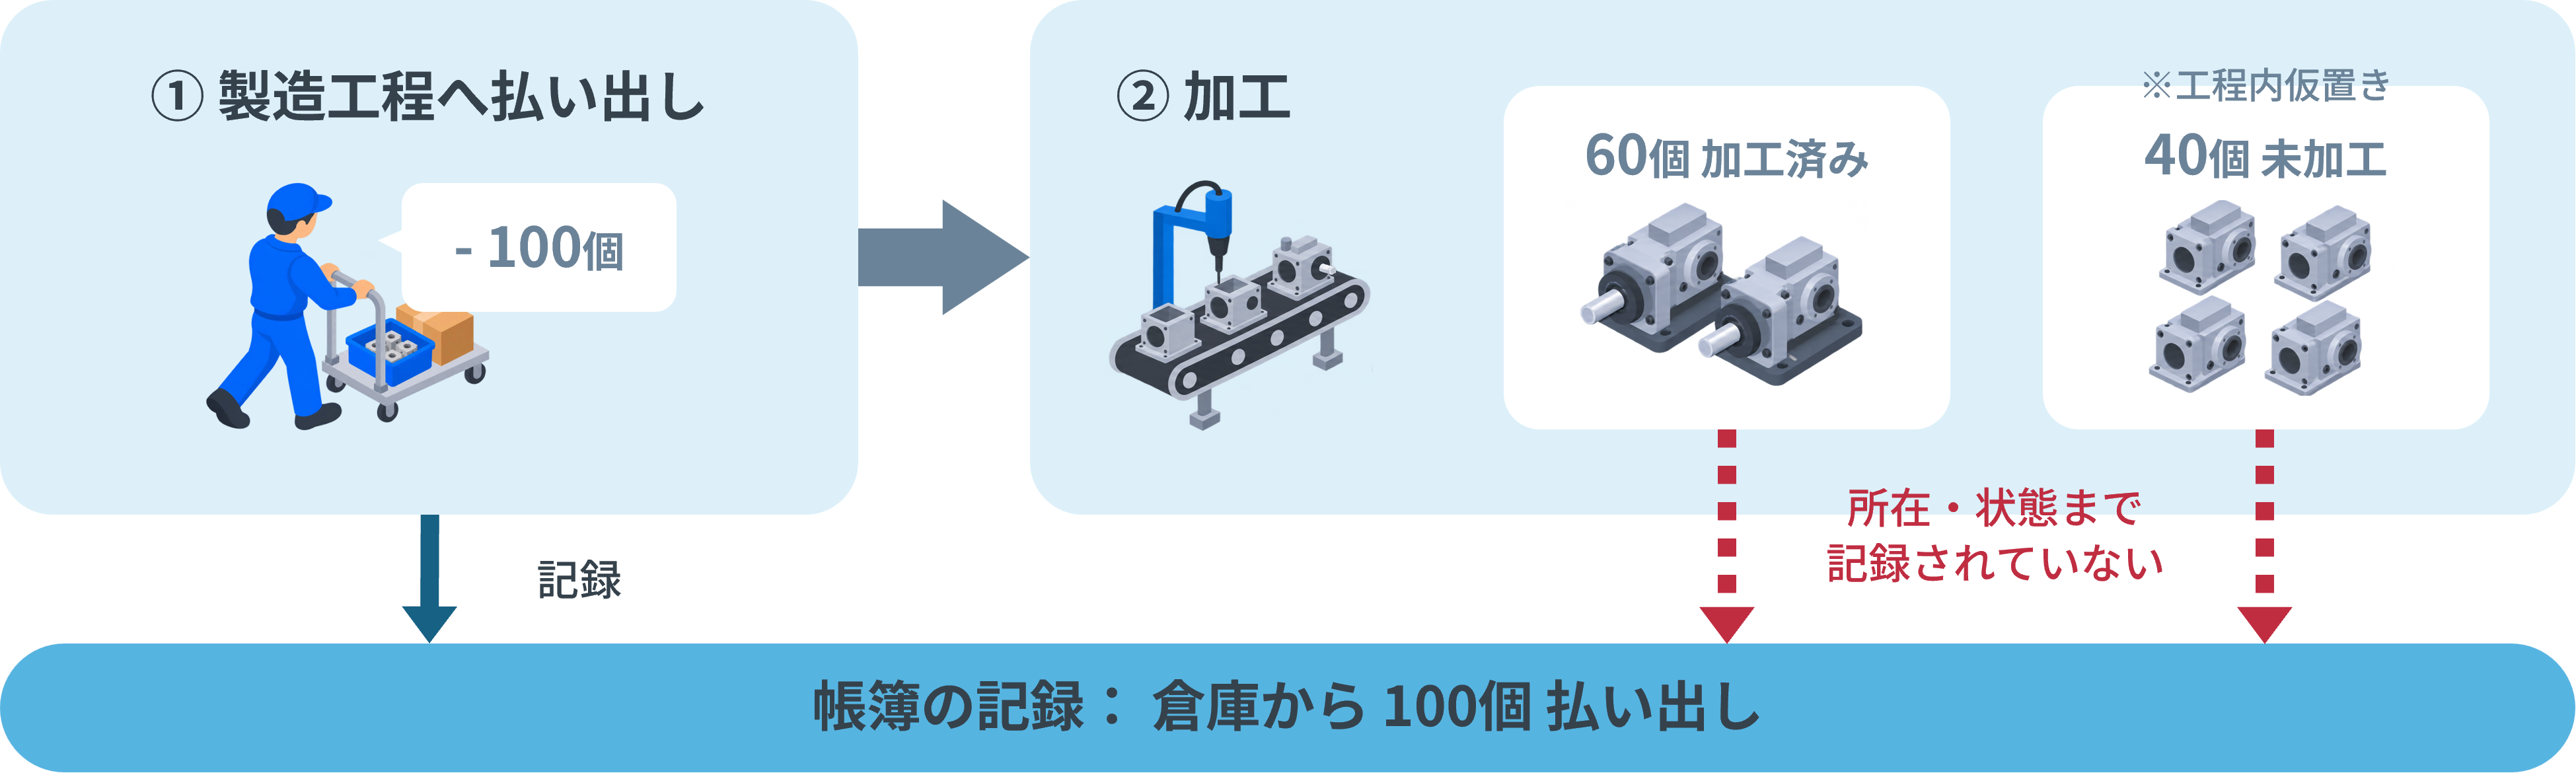
棚卸で現物を確認する際は、工程内の在庫も対象に含め、品番・数量・所在・加工状態などを所定の基準時点で照合します。
仕掛品の棚卸では、数量の確認に加えて、加工状態や工程間の受け渡し状況などを確認する必要があります。
① 工程途中の仕掛品の識別
同じ品番でも、加工前・加工中・加工済みなどの状態を区別し、工程や保管場所とあわせて管理します。
② 工程間で受け渡し中の仕掛品の扱い
前工程と次工程のどちらで計上するか、基準時点での受け渡し状況をもとにルールを決めます。
両方の工程で計上したり、どちらからも漏れたりしないようにします。
③ 不良品・手直し品の区別
通常の仕掛品と混在しないよう、良否判定や手直しの状況を識別します。
棚卸上の分類や評価については、社内の管理基準に従います。
こうした管理区分を事前に統一しておくことで、棚卸時の確認や差異調査を進めやすくなります。
在庫数が一致しない原因や対処方法については、在庫差異の解説記事も参考にしてください。
倉庫・棚・ラック・仮置き場などに識別番号を付け、品目と保管場所を対応づけます。
同じ品番を複数の場所に保管する場合は、場所ごとの数量を把握できるようにすると、棚卸時のモノ探しや数え漏れを減らしやすくなります。
まずは仮置き場も含めて管理対象を洗い出し、置き場所のルールを決めることが重要です。
「個」「箱」「kg」などの数量単位や、品番・ロットの扱いを揃えます。
例えば帳簿では「個」、現場では「箱」で数える場合は、箱当たり数量と端数の扱いを決めておく必要があります。
また、倉庫からの払出し、工程間移動、返品、不良品の隔離など、在庫の所在や数量が変わる場面で、誰がいつ記録するかを明確にします。
棚卸を行う前に、対象となる倉庫や工程、仮置き場、仕掛品の範囲を決めます。
一斉棚卸では入出庫や移動を一時停止できるか検討し、停止できない場合は、基準時点以降の移動を識別して記録するルールが必要です。
品目やエリアを分けて定期的に確認する循環棚卸も、負担を分散する方法の一つです。
ただし、会計上必要な確認をどのように満たすかは、社内の経理・会計方針に沿って判断します。
品番や保管場所にバーコード・QRコードを付け、ハンディターミナルなどで読み取ることで、品番の手入力や棚卸表からの転記を減らせます。
ただし、コードを読み取るだけで数量が自動的に分かるわけではありません。
管理単位に応じて現物を数え、数量を入力するなどの運用が必要です。
また、ラベルの汚れや貼付位置、現場の通信環境も考慮しましょう。
記録や集計の負担が大きい場合は、在庫管理システムを活用する方法があります。
棚卸で確認した数量をシステムに取り込み、帳簿在庫と照合できれば、差異のある品目を抽出しやすくなります。
さらに、入出庫・移動履歴とひも付けて管理することで、差異の原因調査にも役立ちます。
ただし、日常の記録漏れをシステムだけで解消できるわけではないため、運用ルールの整備も欠かせません。
モノ探し、現物確認、記録、転記、集計、差異調査に分け、どこで負担が大きいかを把握します。
あわせて、差異が発生しやすい品目や工程も確認します。
モノ探しが多ければ保管場所の整理、数え漏れが多ければ作業範囲の明確化、転記が多ければデータ収集の仕組みを見直します。課題を特定せずにツールだけ導入しないことがポイントです。
決定した改善策をいきなり工場全体へ導入するのではなく、まずは一つの倉庫や工程、特定の品目群で試験運用します。実際の作業を通じて、作業時間やミスの発生状況、運用上の問題を確認し、必要に応じてルールや作業手順を調整します。
棚卸にかかった時間、差異が発生した品目数、差異調査の時間などを比較し、改善策の効果を確認します。
効果のあった方法は標準化を進め、対象範囲を広げていきます。
| 評価項目 | 比較する内容 |
|---|---|
| 棚卸作業時間 | 延べ作業時間(人数×時間) |
| 在庫差異 | 差異が発生した品目数・割合 |
| 差異調査 | 原因調査に要した時間 |
| 作業負担 | 転記回数・再確認回数 |
はい。仕掛品も在庫として管理する対象です。
工程や加工状態によって所在を把握しにくいため、どの時点でどの工程の在庫として扱うか、社内の管理基準を明確にしておく必要があります。
棚卸の基準時点を決め、前後の入出庫・移動を区別して記録する方法があります。
現物確認と帳簿在庫の時点を揃えられるよう、対象工程や担当者との調整が必要です。
必ずしも必要ではありません。保管場所や作業範囲、記録ルールの見直しだけで改善できる場合もあります。
品目数や作業人数が多く、転記・照合の負担が大きい場合はシステム化を検討するとよいでしょう。
製造業の棚卸では、原材料・部品・仕掛品・完成品など管理対象が多く、工程間移動や保管場所の分散が作業を複雑にします。
棚卸を効率化するには、保管場所や管理単位の整理、入出庫・工程間移動の記録、棚卸範囲と基準時点の明確化が重要です。必要に応じてバーコードや在庫管理システムを組み合わせることで、記録・集計・差異確認の負担軽減につながります。
棚卸当日だけでなく、日頃の在庫管理から改善を進めましょう。
製品カタログやサービス紹介資料、事例ペーパーなどをご用意しています。現場の課題解決に向けたお役立ち情報を無料でダウンロードしていただけます。
製品やシステム開発に関するご相談を承っております。商談・デモ・貸出評価のご依頼にも対応しています。現場のお困りごともお気軽にお問い合わせください。